
Услуги по металлообработке
и механообработке в Перми


Типичные ошибки в чертежах деталей для металлообработки

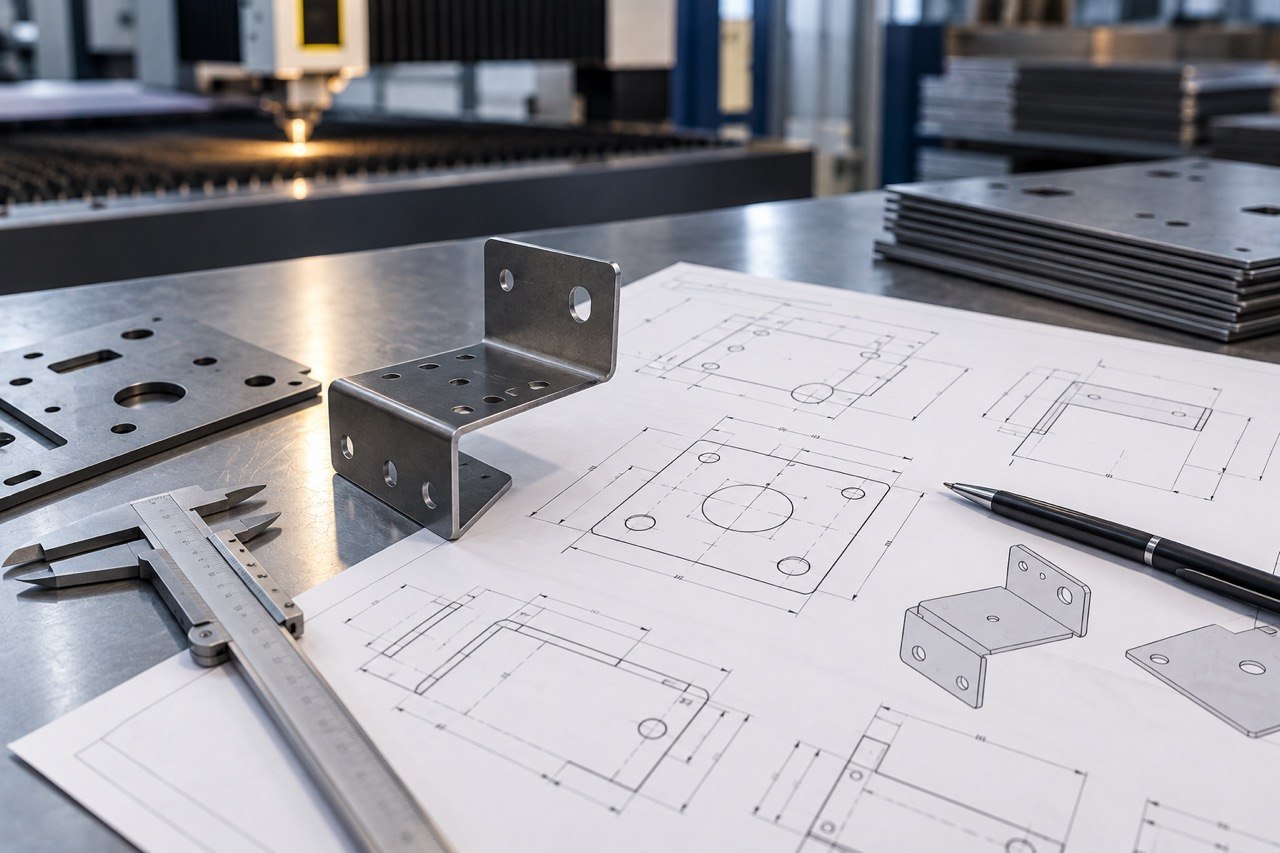
Качественный чертеж — основа точного изготовления металлической детали. Даже современное оборудование для лазерной резки, гибки, сварки и механической обработки не сможет компенсировать ошибки, допущенные на этапе проектирования. Неправильно указанный размер, отсутствие допуска или противоречие между видами могут привести к дополнительным согласованиям, увеличению стоимости производства и даже изготовлению бракованной партии.
Особенно важна правильная подготовка чертежей деталей для металлообработки, когда изделие проходит несколько технологических операций. Например, заготовку сначала вырезают из листового металла, затем сгибают, сваривают и окрашивают. Ошибка на первом этапе способна повлиять на все последующие операции.
Рассмотрим наиболее распространенные ошибки в чертежах металлических деталей и разберемся, что необходимо проверить перед передачей документации на производство.
Почему качество чертежа важно для металлообработки
Чертеж передает производству информацию о том, какой должна быть готовая деталь: ее геометрии, размерах, отверстиях, материале, допусках и других характеристиках.
Чем полнее и однозначнее техническая документация, тем меньше вопросов возникает у технолога и оператора оборудования.
Корректно подготовленный чертеж позволяет:
- правильно рассчитать стоимость изготовления;
- выбрать подходящую технологию производства;
- определить последовательность операций;
- подготовить управляющие программы для оборудования;
- снизить вероятность производственных ошибок;
- обеспечить повторяемость деталей в серии;
- сократить количество дополнительных согласований.
Если же документация содержит противоречия, производство приходится приостанавливать для уточнения информации либо самостоятельно интерпретировать требования заказчика. Оба варианта увеличивают риски.
Ошибка №1. Отсутствие необходимых размеров
Одна из самых очевидных, но при этом распространенных проблем — на чертеже указаны не все размеры.
Например, обозначен диаметр отверстия, но отсутствуют координаты его центра. Или показан паз, однако не указаны его длина и ширина.
Для изготовления детали должны быть однозначно определены размеры всех функционально важных элементов:
- длина и ширина детали;
- диаметры отверстий;
- положение отверстий;
- размеры пазов и вырезов;
- расстояния между элементами;
- радиусы;
- углы;
- размеры после гибки.
При этом перегружать чертеж избыточными размерами тоже нежелательно. Главная задача — предоставить достаточную и непротиворечивую информацию для изготовления и контроля детали.
Ошибка №2. Противоречащие друг другу размеры
Еще опаснее ситуация, когда размеры на одном чертеже не совпадают между собой.
Предположим, общая длина детали составляет 500 мм, но сумма размеров отдельных участков дает 502 мм. Какое значение считать правильным?
Подобные расхождения часто возникают после внесения изменений в конструкцию. Один размер исправили, а связанные с ним значения остались прежними.
Особенно внимательно следует проверять чертежи после нескольких этапов корректировки проекта.
Перед отправкой документации на производство желательно убедиться, что размерные цепи согласованы и не допускают нескольких вариантов трактовки.
Ошибка №3. Не указана толщина металла
Для деталей из листового металла недостаточно указать только марку материала. Необходимо обязательно обозначить толщину листа.
От этого параметра зависит практически весь производственный процесс: выбор режима лазерной резки, возможность выполнения определенных отверстий, параметры гибки, радиусы, масса детали и стоимость материала.
Например, деталь из стали толщиной 1,5 мм и аналогичная по геометрии деталь толщиной 5 мм требуют совершенно разных технологических режимов.
Толщина также непосредственно влияет на геометрию развертки гнутой детали.
Ошибка №4. Материал указан слишком общо
Формулировка «сталь» зачастую недостаточна.
Разные марки стали, нержавейки и алюминиевых сплавов имеют различные свойства. Они отличаются прочностью, пластичностью, свариваемостью, устойчивостью к коррозии и поведением при гибке.
Поэтому в документации желательно указывать конкретный материал или согласованный допустимый аналог.
Это особенно важно, если деталь:
- испытывает значительные нагрузки;
- эксплуатируется на улице;
- контактирует с агрессивной средой;
- должна свариваться;
- подвергается сложной гибке;
- имеет специальные требования к внешнему виду.
Замена материала без учета его свойств может изменить характеристики готового изделия.
Ошибка №5. Не указаны допуски
Номинальный размер еще не означает, что изготовленная деталь должна совпадать с ним абсолютно точно. Любой производственный процесс имеет определенную погрешность.
Поэтому для критически важных размеров задаются допуски.
Например, требования к обычному отверстию под болт и посадочному отверстию под точный элемент конструкции принципиально различаются.
Если допуски не обозначены, производителю сложно понять, какие размеры являются критичными.
При этом не стоит назначать минимальные допуски абсолютно на все элементы детали «на всякий случай». Чем выше требуемая точность, тем сложнее и зачастую дороже производство.
Жесткий допуск имеет смысл указывать там, где он действительно необходим для сборки или работы изделия.
Ошибка №6. Слишком маленькие отверстия
При проектировании деталей под лазерную резку необходимо учитывать соотношение диаметра отверстия и толщины материала.
Чем меньше отверстие относительно толщины листа, тем сложнее обеспечить стабильную геометрию и качество кромки. Возможны конусность, грат, оплавление и отклонение фактического диаметра.
Поэтому отверстия малого диаметра желательно заранее согласовывать с производителем.
Если требуется особенно точное небольшое отверстие, иногда рациональнее предусмотреть предварительную обработку лазером, а окончательный размер получить сверлением, развертыванием или другой механической операцией.
Ошибка №7. Отверстия расположены слишком близко к линии гиба
Это одна из характерных ошибок при проектировании деталей из листового металла.
Если отверстие, паз или другой вырез находится слишком близко к месту будущего сгиба, во время гибки его геометрия может измениться.
Круглое отверстие способно стать овальным, край паза — деформироваться, а небольшая перемычка — растянуться.
Минимально допустимое расстояние зависит от толщины материала, внутреннего радиуса гиба, геометрии инструмента и других технологических параметров.
Поэтому расположение отверстий рядом с линиями гиба необходимо проверять еще на этапе проектирования.
Ошибка №8. Не учтен радиус гибки
На трехмерной модели угол детали может выглядеть практически острым, но в реальном производстве листовой металл сгибается с определенным внутренним радиусом.
Получить абсолютно острый внутренний угол при обычной гибке невозможно.
Радиус зависит от:
- толщины металла;
- материала;
- направления проката;
- используемого инструмента;
- ширины раскрытия матрицы;
- способа гибки.
Если радиус не учтен при проектировании, итоговые размеры детали после гибки могут отличаться от ожидаемых.
Особенно это важно для корпусов, коробов, кронштейнов и других изделий с несколькими сгибами.
Ошибка №9. Неправильно подготовлена развертка
Для изготовления гнутой детали лазер сначала вырезает плоскую заготовку. Ее размеры отличаются от простой суммы длин всех сторон готового изделия.
Причина заключается в том, что при гибке наружная часть материала растягивается, а внутренняя сжимается.
Для расчета развертки используются технологические параметры, учитывающие толщину материала, угол и радиус гибки, положение нейтрального слоя и характеристики оборудования.
Поэтому самостоятельно подготовленная развертка без учета технологии конкретного производства может оказаться неправильной.
Если есть возможность передать производителю трехмерную модель готовой детали, иногда рациональнее согласовать построение технологической развертки непосредственно с исполнителем.
Ошибка №10. Слишком маленькое расстояние между элементами
Пазы, отверстия и наружные контуры не должны располагаться произвольно близко друг к другу.
Если между двумя вырезами остается очень тонкая металлическая перемычка, во время лазерной резки она может перегреваться и деформироваться.
Аналогичная проблема возникает, когда отверстие расположено практически у самого края детали.
Допустимое расстояние зависит от материала, его толщины, размеров элементов и используемой технологии.
Если конструкция содержит большое количество мелких близко расположенных элементов, ее технологичность желательно проверить до запуска производства.
Ошибка №11. Чертеж и 3D-модель не совпадают
Распространенная ситуация: заказчик передает производителю одновременно чертеж и трехмерную модель, но между ними существуют различия.
Например, в модели отверстие имеет диаметр 8 мм, а на чертеже указано 10 мм. Или после изменения модели забыли обновить документацию.
В результате возникает закономерный вопрос: какой файл считать актуальным?
Перед передачей проекта необходимо убедиться, что все версии документации соответствуют друг другу. Также желательно явно обозначить, какой документ является приоритетным при возникновении расхождений.
Ошибка №12. Неподходящий формат файла
Для разных производственных операций используются разные типы файлов.
Для лазерной резки часто применяются векторные контуры, например в формате DXF. Для более сложных деталей и дальнейшего проектирования могут использоваться трехмерные модели.
Фотография детали, скриншот модели или изображение из PDF не всегда подходят для непосредственной подготовки управляющей программы.
Чем качественнее исходные данные, тем меньше дополнительной работы потребуется перед запуском производства.
Если нужного файла нет, возможность разработки или восстановления чертежа по образцу стоит обсудить с производителем.
Ошибка №13. Не обозначены сварные соединения
Если изделие состоит из нескольких элементов, недостаточно просто показать их в сборке.
Необходимо определить, какие детали соединяются сваркой, где должен располагаться шов и какие требования предъявляются к соединению.
Для ответственных конструкций могут иметь значение тип шва, его размеры, длина, способ сварки и требования к последующей обработке.
Если эта информация отсутствует, результат может не соответствовать задумке конструктора.
Ошибка №14. Не указаны требования к поверхности
После лазерной резки, гибки и сварки деталь может проходить дополнительную обработку.
Например:
- зачистку сварных швов;
- шлифование;
- удаление заусенцев;
- порошковую покраску;
- нанесение другого защитного покрытия.
Если внешний вид поверхности имеет значение, это желательно отразить в технических требованиях.
Особенно важно заранее обозначить требования к видимым сторонам декоративных изделий, корпусов, мебели и элементов интерьера.
Ошибка №15. Не учтена порошковая покраска
Если готовая деталь будет окрашиваться, этот этап необходимо учитывать еще при проектировании.
Покрытие имеет определенную толщину. Для большинства конструкций она не оказывает существенного влияния на размеры, но при точных сопряжениях, посадках, резьбовых элементах и небольших зазорах даже дополнительный слой материала может иметь значение.
Кроме того, необходимо заранее определить, какие поверхности должны окрашиваться, а какие необходимо защитить от нанесения покрытия.
Что проверить перед отправкой чертежа на производство
Перед передачей документации исполнителю полезно провести финальную проверку.
Убедитесь, что:
- указаны материал и толщина металла;
- присутствуют все необходимые размеры;
- размерные цепи не противоречат друг другу;
- критические размеры имеют допуски;
- диаметры отверстий технологически выполнимы;
- отверстия и пазы не расположены слишком близко к линиям гиба;
- учтены радиусы гибки;
- развертка подготовлена корректно;
- чертеж соответствует 3D-модели;
- указан актуальный формат файла;
- обозначены сварные соединения;
- прописаны требования к обработке поверхности;
- учтено последующее защитное или декоративное покрытие.
Такая проверка занимает значительно меньше времени, чем исправление уже изготовленной партии деталей.
Итоги
Большинство ошибок в чертежах деталей для металлообработки связано не со сложностью конструкции, а с недостатком или противоречивостью исходной информации. Отсутствующий размер, неверная развертка или неучтенный радиус гибки могут привести к тому, что технически правильно изготовленная деталь не подойдет для дальнейшей сборки.
Особенно внимательно необходимо готовить документацию для изделий, которые проходят несколько операций: лазерную резку, гибку, сварку, механическую обработку и порошковую покраску. Каждый следующий этап предъявляет дополнительные требования к геометрии детали.
Перед запуском производства желательно проверить материал, толщину, размеры, допуски, отверстия, линии гиба и требования к готовой поверхности. Для сложных изделий также полезно передавать вместе с чертежами актуальные трехмерные модели.
Если некоторые параметры невозможно определить самостоятельно, документацию лучше предварительно согласовать со специалистами производства. Проверка технологичности конструкции до изготовления помогает избежать брака, сократить сроки выполнения заказа и снизить лишние расходы на переделку деталей.