
Услуги по металлообработке
и механообработке в Перми


Лазерная резка отверстий малого диаметра: ограничения и рекомендации

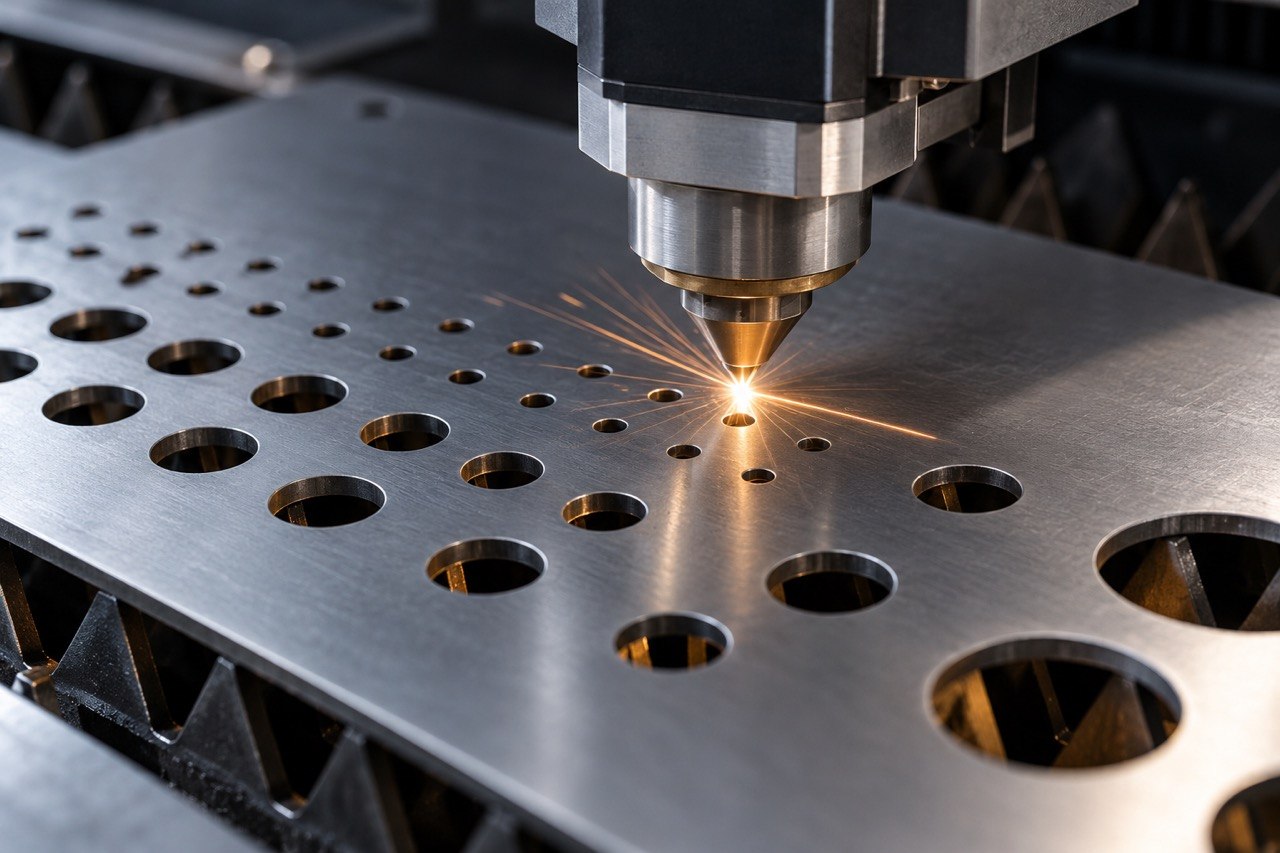
Лазерная резка позволяет получать детали сложной формы, выполнять внутренние контуры, пазы и отверстия с высокой точностью. Однако возможности технологии не безграничны. Одна из наиболее сложных задач — лазерная резка отверстий малого диаметра, особенно если речь идет о толстом листовом металле.
Чем меньше диаметр отверстия относительно толщины заготовки, тем сложнее получить правильную геометрию, чистую кромку и стабильный результат на всей партии. Поэтому при проектировании металлической детали важно заранее учитывать возможности оборудования, свойства материала и требования к готовому отверстию.
Разберемся, от чего зависит минимальный диаметр отверстия при лазерной резке, какие дефекты могут возникнуть и в каких случаях лучше предусмотреть дополнительную механическую обработку.
Почему маленькие отверстия сложнее вырезать лазером
При обработке наружного контура лазерный луч последовательно перемещается по достаточно протяженной траектории. Зона воздействия постоянно смещается, поэтому локальный перегрев материала относительно невелик.
С небольшим отверстием ситуация другая. Сначала лазер должен выполнить прожиг листа, после чего за короткое время пройти по маленькой замкнутой окружности. Энергия концентрируется на небольшом участке металла.
Из-за этого повышается риск локального перегрева, оплавления кромки и нарушения геометрии отверстия. Чем толще металл и меньше диаметр окружности, тем заметнее становится этот эффект.
На результат также влияют мощность лазера, положение фокуса, скорость перемещения, режим работы оборудования, диаметр сопла и параметры подачи технологического газа. (trumpf.com)
Именно поэтому отверстие диаметром 3 мм в листе толщиной 1 мм и такое же отверстие в металле толщиной 10 мм — две принципиально разные технологические задачи.
Какой минимальный диаметр отверстия возможен при лазерной резке
Универсального минимального значения в миллиметрах не существует. Ограничение правильнее определять через отношение диаметра отверстия к толщине материала.
В качестве консервативной рекомендации при проектировании часто используется правило:
D ≥ S,
где:
- D — диаметр отверстия;
- S — толщина листового металла.
Например, для листа толщиной 2 мм желательно проектировать отверстие диаметром от 2 мм, для металла толщиной 5 мм — от 5 мм и т. д. Подобное соотношение используется как практическая отправная точка при проектировании деталей под лазерную резку. (nextdaylaser.co.uk)
Однако воспринимать правило 1:1 как абсолютное ограничение не следует. Современное лазерное оборудование при правильно подобранных режимах способно выполнять отверстия диаметром меньше толщины материала. Существуют специализированные режимы обработки, позволяющие существенно выходить за рамки стандартного соотношения. Например, в документации TRUMPF описывалась технология обработки небольших отверстий в углеродистой стали диаметром около 0,4 от толщины материала. (jenkinsonmachinery.co.uk)
Но здесь важно различать понятия «технически можно вырезать» и «можно стабильно получить отверстие заданного качества». Для серийной детали второй критерий обычно значительно важнее первого.
От чего зависит минимальный размер отверстия
Минимальный диаметр при лазерной резке определяется сразу несколькими факторами.
Толщина металла
Это один из основных параметров. С увеличением толщины листа возрастает длина канала, через который необходимо удалить расплавленный металл.
Если отверстие при этом имеет очень маленький диаметр, ухудшается удаление расплава, увеличивается тепловая нагрузка на его стенки и повышается вероятность образования грата.
Поэтому одинаковый диаметр может без проблем выполняться на тонком листе и оказаться технологически сложным на толстой заготовке.
Вид металла
Углеродистая сталь, нержавеющая сталь и алюминий по-разному взаимодействуют с лазерным излучением и имеют разные теплофизические свойства.
Например, высокая теплопроводность алюминия влияет на распределение тепла в зоне обработки. Для каждого материала необходимо подбирать соответствующие режимы резки.
Поэтому минимальный допустимый диаметр нельзя определять исключительно по толщине листа без учета марки и типа материала.
Мощность и тип лазера
Современные волоконные лазеры обладают высокой плотностью мощности и позволяют обрабатывать тонкие контуры с небольшой шириной реза. В целом лазерная технология выгодно отличается от плазменной резки при изготовлении небольших отверстий и сложных внутренних контуров. (trumpf.com)
Однако итоговые возможности зависят не только от номинальной мощности станка. Важны характеристики оптики, качество луча, программное обеспечение и наличие специальных режимов обработки малых контуров.
Режим прожига
Чтобы начать внутренний контур, лазеру сначала необходимо прожечь металл.
При небольшом диаметре отверстия место прожига находится близко к будущей кромке. Если параметры подобраны неправильно, прожиг может привести к локальному оплавлению, появлению наплыва или нарушению формы окружности.
Для малых контуров могут применяться специальные стратегии входа, импульсные режимы и сниженная скорость обработки.
Технологический газ
При лазерной резке газ помогает удалять расплавленный материал из зоны реза. Его тип, давление и стабильность подачи напрямую влияют на качество поверхности.
При небольшом диаметре отверстия эффективное удаление расплава особенно важно: свободного пространства мало, а тепловая нагрузка относительно высока.
Какие дефекты возникают при резке маленьких отверстий
Если диаметр выбран без учета технологических ограничений, готовое отверстие может существенно отличаться от модели в CAD.
Одна из распространенных проблем — конусность. Диаметр на верхней поверхности листа может отличаться от диаметра на нижней поверхности. По мере уменьшения отношения диаметра отверстия к толщине материала вероятность выраженной конусности увеличивается. (dmkmakina.com)
Возможны и другие дефекты:
- отклонение отверстия от круглой формы;
- оплавление кромки;
- образование грата на нижней стороне листа;
- следы прожига;
- повышенная шероховатость стенок;
- изменение фактического диаметра;
- локальная термическая деформация;
- нестабильность размеров между деталями одной партии.
Особенно критичны подобные отклонения, если отверстие используется не просто как технологический вырез, а как точная посадочная поверхность.
Когда отверстие после лазера нужно дополнительно обрабатывать
Лазерная резка отлично подходит для получения большинства технологических и крепежных отверстий. Но она не всегда способна заменить сверление, развертывание или фрезерование.
Дополнительная механическая обработка может потребоваться, если необходимо получить:
Точную посадку. Если отверстие предназначено для подшипника, втулки, штифта или другого элемента с жесткими требованиями к посадке, одного лазерного раскроя может быть недостаточно.
Очень жесткий допуск по диаметру. Для обычного крепежного отверстия небольшое отклонение зачастую некритично. Для прецизионного соединения ситуация обратная.
Высокие требования к цилиндричности. При лазерной резке возможно появление небольшой конусности стенок.
Резьбовое отверстие малого диаметра. В некоторых случаях рациональнее выполнить лазером разметку или предварительное отверстие, а окончательный размер получить сверлением с последующим нарезанием резьбы.
Таким образом, технологию обработки следует выбирать не только по номинальному диаметру, но и по функциональному назначению отверстия.
Как проектировать небольшие отверстия под лазерную резку
Чтобы снизить вероятность брака и избежать лишних операций, особенности производства желательно учитывать еще на этапе подготовки чертежа.
1. Соотносите диаметр с толщиной металла
Для предварительной оценки можно использовать правило D ≥ S. Если необходимо сделать отверстие меньшего диаметра, возможность его изготовления лучше согласовать с производителем до запуска детали в работу.
2. Указывайте критические размеры
Если конкретный диаметр принципиально важен для сборки, это необходимо отразить в технической документации. Производителю важно понимать, где находится обычное крепежное отверстие, а где требуется соблюдение точного допуска.
3. Учитывайте дальнейшую гибку детали
Если после раскроя заготовка будет подвергаться гибке, расположение отверстий относительно линии сгиба также имеет значение. Слишком близкое расположение может привести к деформации отверстия во время формования детали.
4. Не размещайте множество мелких отверстий слишком близко
Большое количество близко расположенных контуров увеличивает локальный нагрев. Между соседними элементами должна оставаться достаточная перемычка металла.
5. Перед серией изготовьте тестовый образец
Если проект содержит отверстия на границе технологических возможностей оборудования, рационально сначала изготовить одну или несколько тестовых деталей.
Это позволяет проверить реальный диаметр, круглость, наличие грата и качество кромки до запуска всей партии.
Что делать, если необходимое отверстие слишком маленькое
Если расчет показывает, что получить требуемый диаметр непосредственно лазером сложно, существует несколько решений.
Первый вариант — увеличить диаметр отверстия, если конструкция изделия это допускает. Иногда изменение всего на несколько десятых миллиметра или миллиметр заметно повышает стабильность производства.
Второй вариант — выполнить предварительный контур лазером, а окончательный размер получить механической обработкой.
Третий — изменить конструкцию детали или способ соединения. Например, вместо маленького резьбового отверстия может использоваться другое крепежное решение.
Какой вариант окажется оптимальным, зависит от материала, толщины листа, размера партии, допуска и назначения детали.
Лазер или сверление: что лучше для малых отверстий
Однозначного ответа нет. При изготовлении детали с большим количеством контуров лазерная резка удобна тем, что позволяет за одну установку получить наружную геометрию, пазы и отверстия без смены инструмента.
Сверление, в свою очередь, предпочтительно там, где требуется небольшой диаметр при значительной толщине металла, высокая цилиндричность или точный размер.
На практике технологии часто дополняют друг друга: основная геометрия детали выполняется лазером, а наиболее ответственные отверстия проходят последующую механическую обработку.
Итоги
Лазерная резка отверстий малого диаметра требует учета толщины и вида металла, характеристик оборудования, режима прожига, параметров газа и требований к точности готовой детали.
Для предварительного проектирования удобно ориентироваться на соотношение, при котором диаметр отверстия не меньше толщины листа. Но это не жесткий технологический предел: современное оборудование в определенных условиях позволяет получать отверстия значительно меньшего диаметра.
Если небольшой размер сочетается с жестким допуском, большой толщиной материала или требованиями к точной посадке, возможность изготовления лучше оценивать индивидуально. Иногда выгоднее выполнить отверстие лазером, иногда — предусмотреть последующее сверление или другую механическую обработку.
Грамотное согласование чертежа и технологии до начала производства помогает получить стабильный результат, сократить количество брака и избежать лишних затрат при изготовлении деталей из листового металла.